Artykuł sponsorowany
Jak wielkość mimośrodu zmienia mocowanie, program i kontrolę pierwszej sztuki
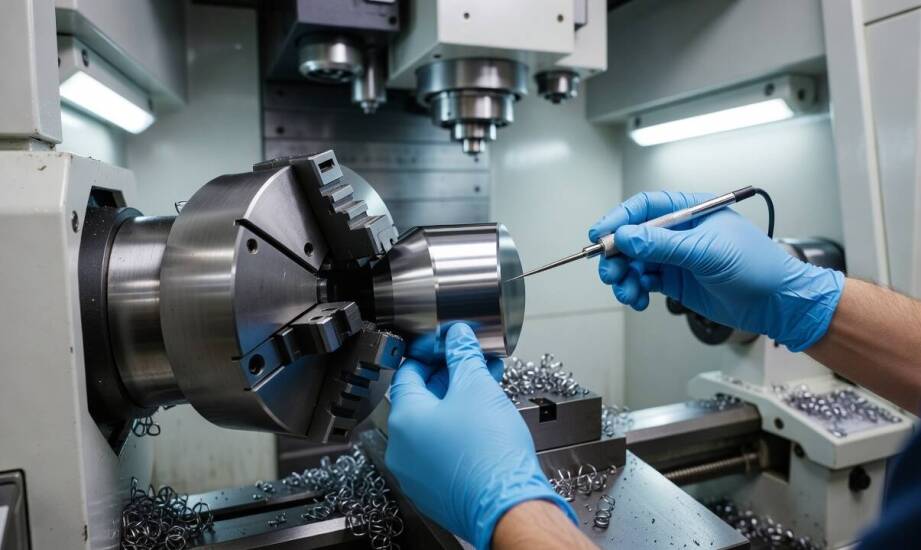
Nawet niewielka zmiana odchyłki od osi w procesie obróbki wpływa na stabilność całego układu mechanicznego maszyny. Siły odśrodkowe rosną proporcjonalnie do mimośrodowości, co bezpośrednio zmienia obciążenie uchwytu tokarskiego oraz samego narzędzia tnącego. Powstające w ten sposób niewyważenie masy wirującej generuje drgania, które przenoszą się na konstrukcję obrabiarki. Operator maszyny staje przed zadaniem precyzyjnego dopasowania parametrów skrawania, aby stłumić te wibracje i zachować wymaganą tolerancję wymiarową powierzchni. Brak odpowiedniego skompensowania odchyłki prowadzi do przyspieszonego zużycia łożysk wrzeciona, a w skrajnych przypadkach wywołuje uszkodzenia mechaniczne płytki wieloostrzowej. Zrozumienie fizyki tego zjawiska ułatwia dobór optymalnej technologii mocowania półfabrykatu oraz właściwej strategii prowadzenia noża, co ma kluczowe znaczenie przy produkcji elementów mechanicznych dla przemysłu.
Przeczytaj również: Sprzątanie biur - klucz do efektywnej pracy
Wpływ wielkości odchyłki na ustawienia maszyny i parametry obróbki
Przy małych wartościach mimośrodowości, rzędu kilku milimetrów, technolodzy często decydują się na proste przesunięcie jednej szczęki w standardowym uchwycie samocentrującym. Grubsza podkładka dystansowa pod elementem mocującym pozwala uzyskać żądane przesunięcie osi detalu względem osi wrzeciona. Wzór określający grubość podkładki uwzględnia mnożnik 1,5e oraz dodatkową poprawkę korygującą, którą wylicza się na podstawie pomiaru próbnego. Takie rozwiązanie sprawdza się najlepiej przy krótkich detalach oraz zleceniach o niższych wymaganiach dotyczących ostatecznej precyzji bicia promieniowego.
Przeczytaj również: Blacha ryflowana stalowa w przemyśle motoryzacyjnym i transporcie
Znacznie większy mimośród zauważalnie zwiększa wibracje układu i zmienia rozkład sił skrawania podczas obrotu. Narzędzie napotyka zmienną głębokość cięcia przy każdym obrocie wrzeciona, co podnosi ryzyko wykruszania krawędzi skrawającej i wydłuża całkowity czas przejścia. Utrzymanie tych samych parametrów posuwu oraz prędkości obrotowej staje się niemożliwe. Operator obniża obroty maszyny lub stosuje zmienne strategie ścieżki narzędzia, aby utrzymać stałe obciążenie wrzeciona i uniknąć przekroczenia mocy napędu tokarki.
Przeczytaj również: Sprzątanie przychodni medycznych - dbanie o higienę w miejscach publicznych
Prawidłowo zrealizowane toczenie mimośrodu cnc uwzględnia to przesunięcie osi obrotu bezpośrednio w kodzie maszynowym poprzez parametryczne równania ścieżki lub dedykowane cykle obróbkowe. Wprowadzenie wartości odchyłki do zmiennych R w sterowniku maszyny pozwala na automatyczne generowanie trajektorii bez konieczności budowy skomplikowanego oprzyrządowania.
Praktyczne sposoby bazowania detalu i weryfikacja pierwszej sztuki
Brak specjalistycznego oprzyrządowania nie wyklucza wykonania detalu o przesuniętych osiach, pod warunkiem doboru odpowiedniej metody mocowania. Pierwszy sposób polega na użyciu klasycznego uchwytu trójszczękowego z opisaną wcześniej podkładką. Grubość elementu dystansowego oblicza się według matematycznego wzoru x = 1,5e + k, gdzie e oznacza żądaną mimośrodowość, a k to naddatek korygujący. Metoda ta wymaga jednak doświadczenia w doborze właściwego materiału podkładki, aby nie uległa ona odkształceniu pod wpływem siły zacisku.
Drugi wariant wykorzystuje niezależny uchwyt czteroszczękowy. Operator reguluje położenie każdej szczęki osobno lub stosuje element dystansowy pod jedną z nich, precyzyjnie przesuwając oś obrabianego wałka o wymaganą wartość. Ta technika daje znacznie większą elastyczność przy dłuższych wałkach, gdzie konieczne bywa również asymetryczne przesunięcie nakiełka na drugim końcu elementu.
Trzecia metoda bazowania opiera się na tradycyjnym toczeniu w kłach tokarskich. Na obu czołach przygotowanego detalu trasuje się i punktuje osie dla średnic współosiowej oraz docelowej średnicy mimośrodowej. Następnie wierci się dwa zestawy nakiełków i mocuje element roboczy bezpośrednio między kłami maszyny. Rozwiązanie to całkowicie eliminuje potrzebę budowy przyrządu dedykowanego i pozwala na osiągnięcie tolerancji rzędu 0,1 milimetra.
Niezależnie od wybranej metody mocowania, pomiar pierwszej wykonanej sztuki ujawnia rzeczywistą uzyskaną mimośrodowość oraz ewentualne błędy samego bazowania. Specjaliści z firmy SPOROL potwierdzają w swojej praktyce produkcyjnej, że rzetelna kontrola wymiarowa po pierwszym cyklu chroni całą partię materiału. Jeśli zmierzona na maszynie współrzędna odbiega od założonej w rysunku technicznym, korekta wartości offsetu w sterowniku lub wymiana podkładki następuje przed uruchomieniem seryjnej produkcji. Kontrola ta zapobiega powielaniu nieprawidłowego ustawienia osi na kolejnych sztukach z danej partii.
Osiągnięcie powtarzalności wymiarowej detali o przesuniętych osiach opiera się na ścisłej zgodności napisanego programu maszynowego z fizycznym sposobem bazowania półfabrykatu. Mechanika obróbki wymaga uwzględnienia właściwości skrawanego materiału oraz stworzenia przemyślanego planu weryfikacji wymiarów międzyoperacyjnych. Staranne dopasowanie strategii mocowania do zaplanowanej trajektorii narzędzia ogranicza liczbę koniecznych poprawek technologicznych i zapewnia sprawną realizację zlecenia produkcyjnego z zachowaniem rygorystycznych wymogów jakościowych.
Kategorie artykułów
Polecane artykuły

Strzelanie dynamiczne: co to jest i jak się do niego przygotować?

Optymalizacja kosztów ogrzewania dzięki bramom uchylnym ocieplanym

Wieszak belki zagięty – kluczowy element w konstrukcjach budowlanych
